NEWS
03
2026-06
医用级硅氧烷弹性体 3D 打印技术在个性化软组织植入物中的应用
作者信息:阿拉卡・T・帕尼克尔(a)、苏维克・德布纳特(a)、维卡斯・加格(b)、达米安・吉恩(c)、苏沙玛・帕杜比德里(d)、考希克・查特吉(a、e)
研究亮点
实现了医用级硅氧烷的 3D 打印。
打印聚合物中的孔隙率与样品拉伸强度和模量的降低相关。
核磁共振(NMR)检测发现 3D 打印部件中存在可溶出物。
3D 打印硅氧烷在培养基中释放的可溶出物未引发细胞毒性。
摘要
假体和植入物是现代医疗体系中的关键组成部分。硅氧烷(又称硅橡胶)因其化学惰性、类组织力学性能及良好的适应性,被广泛应用于医疗设备制造。然而,传统硅氧烷加工工艺受限于结构复杂性和特异性要求,难以满足个性化需求。硅氧烷三维(3D)打印技术的出现,为制备患者特异性、结构精密的植入物和假体开辟了重要途径。尽管硅氧烷 3D 打印技术的研究不断推进,但生物医学领域中主流的医用级硅氧烷在 3D 打印应用中仍面临诸多挑战。
本研究采用定制化 3D 打印机对医用级硅氧烷进行打印,通过系统调整多种参数,评估硅氧烷的可打印性及打印部件的理化性能。研究通过改变打印平台温度和层取向,分析其对 3D 打印硅氧烷的力学性能、可溶出 / 可萃取物质、缺陷 / 孔隙形成及细胞毒性的影响。力学性能测试结果显示:当打印平台温度为 90°C、打印取向为 45° 时,样品的拉伸强度和模量最低。X 射线显微计算机断层扫描(μCT)分析通过表征孔隙率和量化孔隙体积分数,进一步验证了这一结果。核磁共振研究发现,打印部件中存在部分前驱体溶出,但这些溶出物未引发细胞毒性。综上,本研究结果证实了医用级硅氧烷 3D 打印技术在生物医学应用中的可行性。
引言
随着损伤、疾病及先天性病症发病率的上升,加之人口老龄化加剧,医疗植入物和假体的需求大幅增长。硅氧烷聚合物因具有惰性和柔韧性,被广泛用于导管、乳房植入物、颌面假体等医疗设备 。硅氧烷的实用价值和优异性能源于其 Si-O-Si 主链结构:该主链具有极性,既赋予分子链更高的运动性(柔韧性),又具备较强的键能,从而使硅氧烷表现出化学惰性 。硅氧烷由预聚物或低分子量链段通过多种工艺交联制成,部分工艺需加热处理。目前,大多数植入物和假体采用高温硫化硅氧烷 。
传统硅氧烷设备的制造方法包括注塑成型、压缩成型和浇铸。但这些工艺在结构复杂性和特异性方面存在局限,且面临模具成本高、原型制作受限等问题。因此,硅氧烷增材制造(即 3D 打印)技术凭借其兼具批量生产与定制化的能力,成为制备患者特异性、复杂结构植入物和假体的可行方案。
硅氧烷 3D 打印技术近年来才逐步发展起来。已报道的硅氧烷 3D 打印工艺大多需要对硅氧烷进行化学改性。数字光处理(DLP)是硅氧烷 3D 打印中最常用的技术之一,该技术需将硅氧烷与甲基丙烯酸酯基团或巯基 – 烯化学等紫外光固化基团进行改性。这种方法虽可利用成熟的 3D 打印技术,但硅氧烷的化学改性会改变其性能,使其生化特性偏离植入物制造中所用的成熟品级。因此,这些新型品级需经过大量测试以验证生物相容性和植入安全性,之后才能获得监管机构批准。
另一种常用方法是直接墨水书写(DIW),该方法通过喷嘴将材料挤出并逐层沉积在构建平台上 。其固化机制多样,包括紫外光固化或热辅助固化。研究人员还探索了硅氧烷自由形态可逆嵌入(FRE)3D 打印技术,该技术需使用支撑浴 。近期研究还报道了利用定制设计设备对未改性硅氧烷进行 3D 打印的方法 。
尽管硅氧烷 3D 打印技术已取得显著进展,但医用级硅氧烷的直接应用仍面临复杂挑战 。其中一大挑战是这类硅氧烷的高黏度 。近期技术进步已实现利用加热打印喷嘴和打印平台对低黏度植入级硅氧烷(如 EcoFlex50,黏度 8000 厘泊)进行打印 。然而,对于植入物制造中主要使用的高黏度硅氧烷,其 3D 打印技术仍较为有限。已有研究报道了高黏度硅氧烷的 3D 打印,并针对支架等应用研究了其表面粗糙度、蠕变和细胞毒性等性能 。但要充分发挥 3D 打印硅氧烷植入物的潜力,还需深入理解打印参数对材料最终性能的影响。通过调控 3D 打印工艺,可确保生产出安全、有效且符合患者需求的医疗设备。
本研究旨在探索未改性医用级硅氧烷的 3D 打印技术,通过改变打印参数,观察其对材料各项性能的影响。研究分析了打印结构的拉伸性能,检测了体系中是否存在未固化的可溶出或可萃取化合物,表征了打印缺陷,并研究了打印结构的细胞相容性。
材料与方法(节选)
本研究使用的硅氧烷弹性体为 Silbione® LSR 4325(由法国埃尔肯硅氧烷公司提供),该材料为双组分前驱体体系,使用时未进行任何进一步改性。
3D 打印工艺
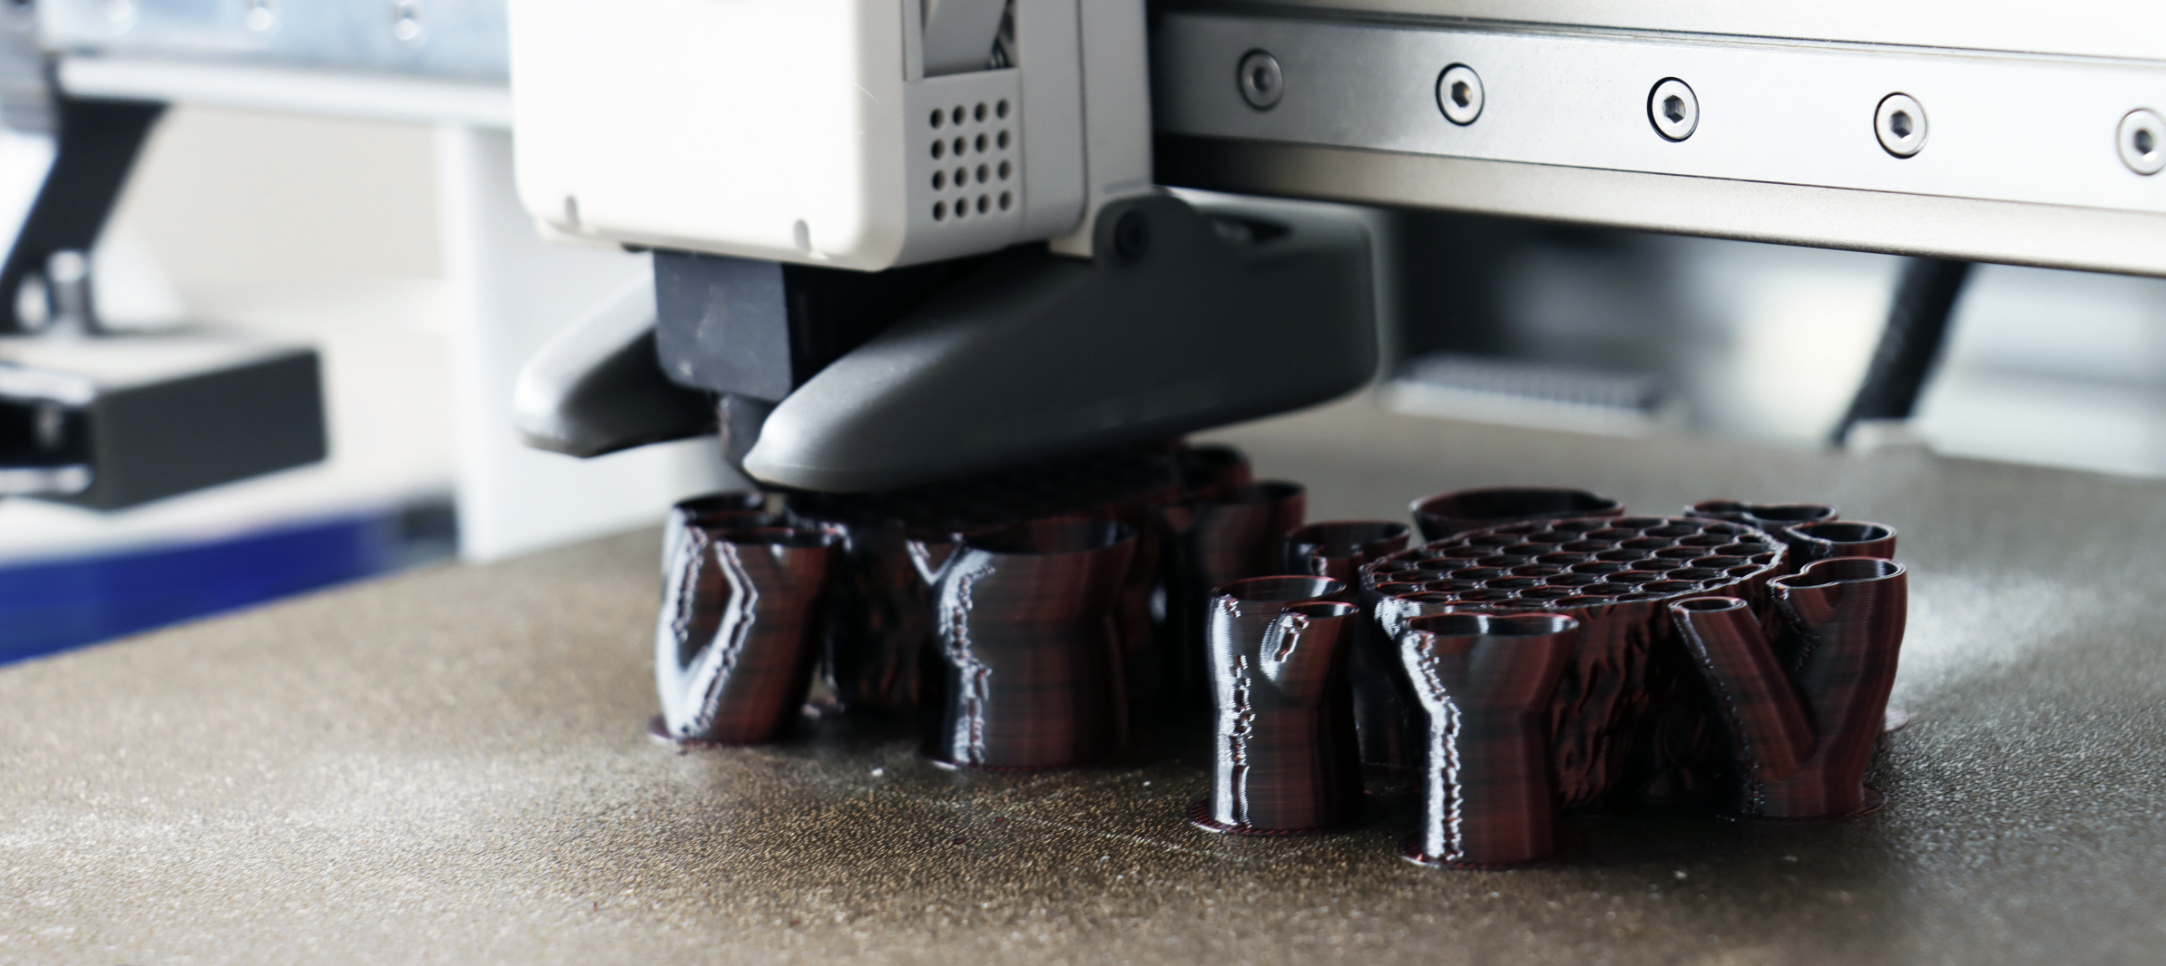
Silimac P250 是一款专为弹性体增材制造设计的 3D 打印机,也是首款可实现植入级硅氧烷 3D 打印的设备。由于植入级(或医用级)硅氧烷黏度高,其 3D 打印具有较大挑战性。本研究中使用的液体硅橡胶(LSR)品级为医用级硅氧烷,适用于短期植入物,黏度为 27 帕・秒(27000 厘泊)。该 3D 打印机的独特设计通过螺杆泵(PCP)实现高黏度硅氧烷的泵送与混合。
结论
本研究探讨了医用级硅氧烷的 3D 打印技术,以及打印参数对材料力学性能、化学性能和缺陷形成的影响。研究中改变了打印平台温度和打印取向。结果显示:当打印平台温度与环境温度一致、打印取向为 90° 时,样品的拉伸性能最佳。X 射线显微计算机断层扫描(μCT)分析证实了这一结果 —— 该条件下样品的孔隙体积分数和孔隙数量最低。
致读者:如需获取完整版论文并及时了解最新3D打印资讯,欢迎联系官网客服,或在微信/抖音/小红书/B站等平台关注【星芒科学仪器】,可提供专业咨询与定制化服务
其他前沿技术
联系我们


 扫码加微信咨询