NEWS
02
2025-06
具有可溶解、可回收支撑结构的双波长光固化3D打印技术
尼古拉斯・S・迪亚科、卡尔・J・斯拉舍、马克斯・M・休斯、凯文・A・周、迈克尔・N・杜尔索等
首次发表:2025年6月2日
光固化(VP)增材制造(AM)因速度快、精度高和材料适用性广备受青睐,但支撑结构需求限制了打印几何形状,增加后处理复杂度,且热固性树脂支撑易产生不可回收废弃物。本文提出选择性溶解性光固化(SSVP)技术,基于波长选择性树脂系统实现单树脂槽多材料打印,可见光(405nm)生成可溶解热塑性支撑,紫外线(365nm)形成抗溶解热固性主体,支撑可通过绿色溶剂去除并回收再利用,为增材制造提供可持续解决方案。
1 引言
增材制造通过数字数据逐层构建实体,光固化作为主流技术,因分辨率高、材料适配性强,广泛应用于牙科、珠宝等定制化领域。但其逐层制造特性需支撑结构稳定悬伸特征,传统支撑去除依赖人工,易损伤表面且无法实现复杂空腔结构打印;同时热固性支撑材料不可回收,造成资源浪费。
现有改进方案存在明显局限:体积光固化可免支撑但零件尺寸与精度不足;挤出或喷墨技术虽能实现可溶解支撑,但打印速度、分辨率远低于光固化。理想方案应通过单一树脂实现区域选择性溶解,利用不同波长光触发差异化聚合反应。Alfarhan等人曾报道双波长驱动的正交反应体系,但仅验证于薄膜且力学性能偏低。本文提出的SSVP技术,解决了可溶解支撑的强度、界面结合及回收难题,实现实用化多材料打印。
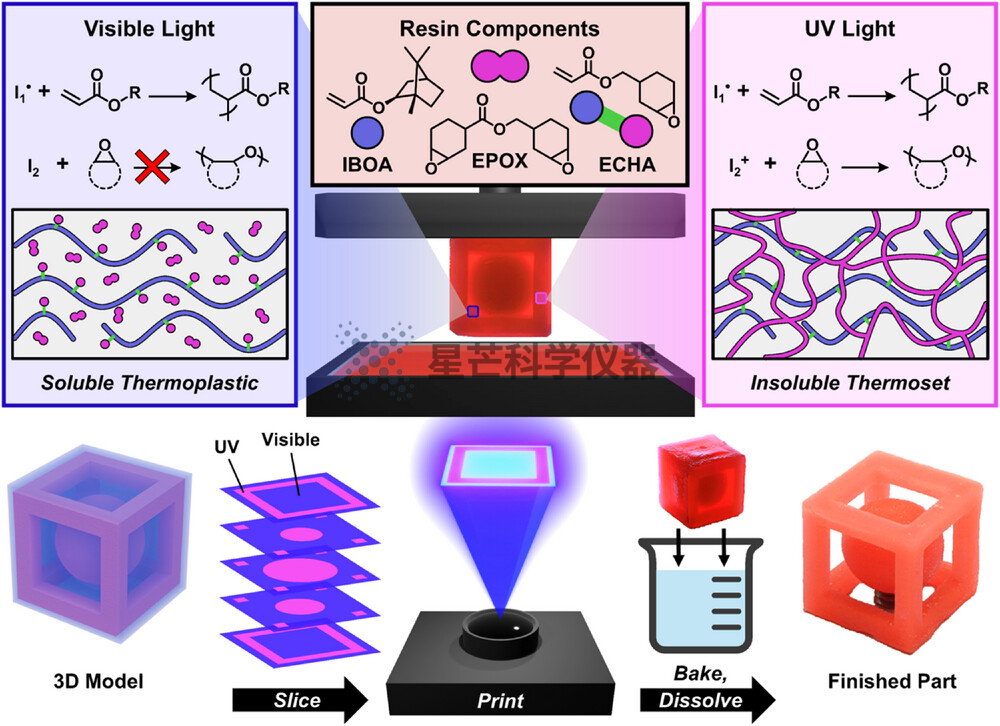
选择性溶解性光固化(SSVP)3D 打印的化学原理及工艺流程树脂中,可见光(405nm)引发自由基聚合,形成固体可溶解热塑性聚合物;紫外线(365nm)引发自由基聚合和阳离子聚合,经热处理后形成交联抗溶解网络。打印后,热塑性材料可在多种溶剂中溶解,包括 D – 柠檬烯、乙酸乙酯等绿色食品级溶剂或矿物油等食品接触级溶剂,最终留下热固性零件。
2 结果与讨论
SSVP树脂核心成分为60wt.%的异冰片基丙烯酸酯(IBOA)与40wt.%的双官能团环氧化物(EPOX),配合两种波长响应型引发剂:自由基引发剂在405nm可见光下仅引发IBOA聚合,形成刚性可溶解热塑性聚IBOA;光酸产生剂在365nm紫外线激发下,同步引发IBOA自由基聚合与EPOX阳离子开环聚合,加入1wt.%的双官能交联剂(ECHA)强化网络耐溶剂性。
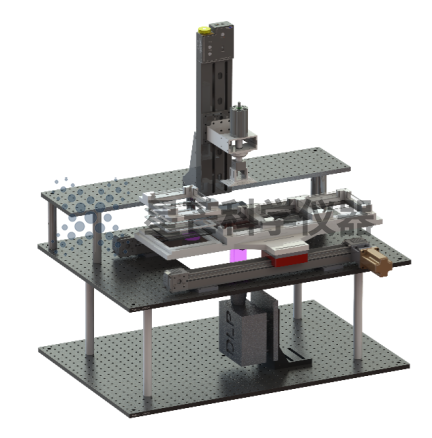
采用定制多波长DLP打印机,通过数字微镜器件(DMD)独立控制双光源,软件将3D模型切片为紫外/可见光曝光区域,实现聚合波长的精准时空控制。打印后405nm固化区域可溶于D-柠檬烯、乙酸乙酯等绿色溶剂及矿物油,365nm固化区域则保持稳定;两者弹性模量分别达1.1GPa和1.8GPa,满足打印应力承受需求,与标准工程聚合物相当。
2.1 热对网络行为的影响
紫外线固化区域打印后存在轻微溶解性,源于环氧网络过早玻璃化限制转化率。动态力学分析(DMA)显示,80-150℃热处理可促进持续固化,150℃以上效果饱和。实验表明,逐步升温至150℃的工艺可实现最优溶解差异:405nm固化样品1小时内完全溶解,365nm样品无明显质量损失。
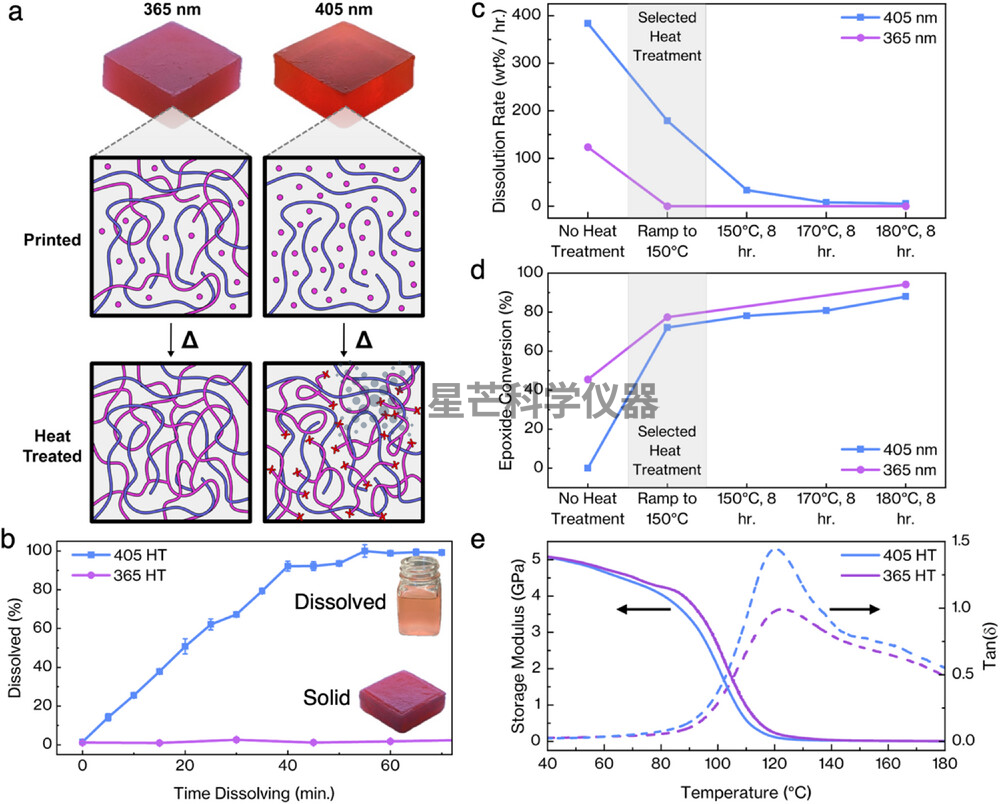
打印后热处理(HT)确保两种固体相之间的最大溶解性差异a)可见光照射样品形成含未反应环氧单体的热塑性材料;热处理后,环氧单体反应但未形成完全共价键合的聚合物网络,使得材料可溶于矿物油等溶剂。另一方面,紫外线照射样品形成部分交联的聚合物网络;热处理后形成完全交联网络,具有极高抗溶解性。b)热处理后的零件在环境条件下于搅拌甲苯中随时间的质量损失:可见光照射零件在 1 小时内完全溶解,而紫外线照射零件无溶解现象。误差棒表示 ±1 标准差(每个样品进行 10 次紫外 – 可见光谱测量)。c)紫外线和可见光打印件的溶解速率与打印后热处理的关系(灰色区域为所有打印采用的工艺窗口)。d)通过傅里叶变换红外光谱(FTIR)测量的环氧转化率与热处理的关系:环氧转化率随热处理温度升高和时间延长而增加。e)动态力学分析(DMA)测试:与可见光固化样品(405-HT)相比,紫外线固化、热处理样品(365-HT)表现出更高的储能模量和玻璃化转变起始温度,且 tan (δ) 峰值更低,表明交联密度更高。
拉伸测试显示,热处理后405nm样品模量从1.1GPa升至2.5GPa,365nm样品从1.8GPa增至2.6GPa,两者室温刚度相当。傅里叶变换红外光谱(FTIR)证实,打印态365nm区域环氧转化率约50%,405nm区域几乎无环氧转化;热处理后两者转化率均提升,但405nm区域因热聚合易发生链转移等副反应,交联密度仍低于365nm区域,故保持可溶解性。DMA测试中,365nm热处理样品(365-HT)的储能模量、玻璃化转变温度均高于405nm热处理样品(405-HT),tan(δ)峰值更低,进一步验证其更高的交联密度。
2.2 支撑材料的可回收性
405nm固化的聚IBOA支撑在70℃下可溶于纯IBOA单体,为回收再利用提供可能。回收流程为:热处理固化支撑→15%质量比溶于70-80℃ IBOA→超声溶解→离心去除残渣,上清液富含聚IBOA及少量部分固化的EPOX/ECHA。经异丙醇沉淀检测,约60%支撑质量可回收,与树脂中IBOA含量一致。
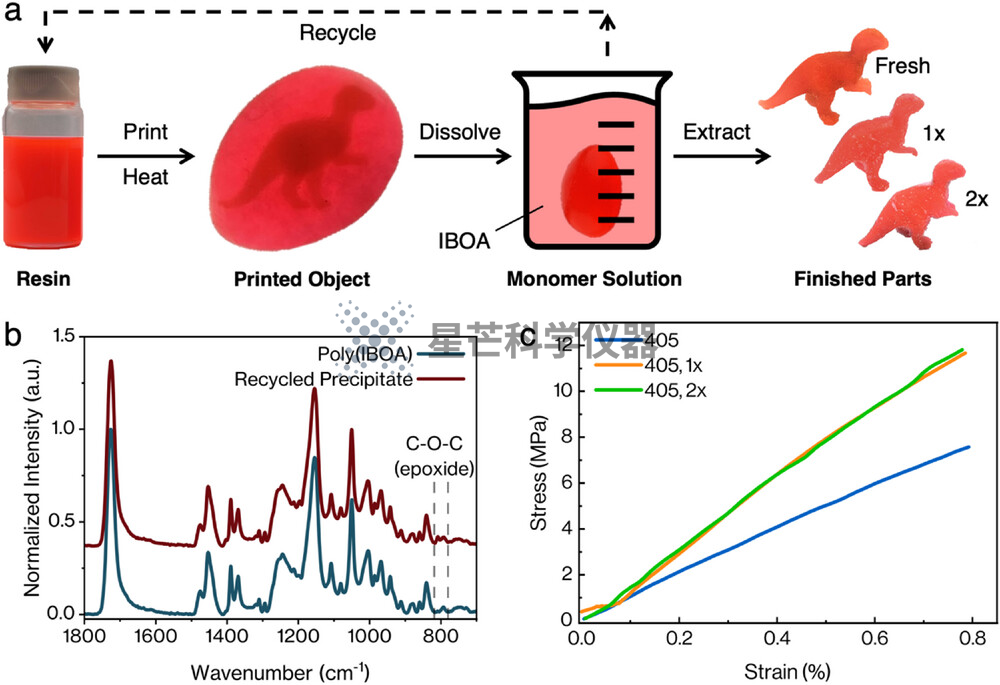
支撑材料回收的验证与分析a)支撑材料可在 IBOA 中反复溶解并重新用于后续树脂批次,且不影响打印质量或机械性能,大幅减少废弃物并提高光固化工艺的可持续性。b)纯聚异冰片基丙烯酸酯与回收用溶解聚合物的 FTIR 光谱相似,表明回收聚合物成分主要为聚异冰片基丙烯酸酯。c)经过多轮回收后,405nm 打印样品的代表性应力 – 应变曲线:首次回收(1x)导致模量增加,后续回收(2x)则使机械性能基本保持不变。
回收上清液可替代新鲜IBOA制备新树脂,打印性能稳定。一次回收样品模量略有提升(可能因EPOX/ECHA残留),二次回收后拉伸强度、断裂伸长率基本稳定。含支撑的复杂零件(如“恐龙蛋”结构)溶解后,回收溶液仍可用于后续打印,实现支撑材料循环利用,大幅降低废弃物产生。
2.3 溶解动力学的空间控制
SSVP可通过波长调控实现溶解速率的空间差异化。核-壳结构验证实验显示,405nm打印的外壳在甲苯中20分钟内完全溶解,365nm打印的内核需近5小时才完全溶解,差异源于交联密度不同。该特性为分段降解、程序化药物释放等应用提供可能,拓展至交联密度连续梯度调控后,可满足更复杂的功能需求。
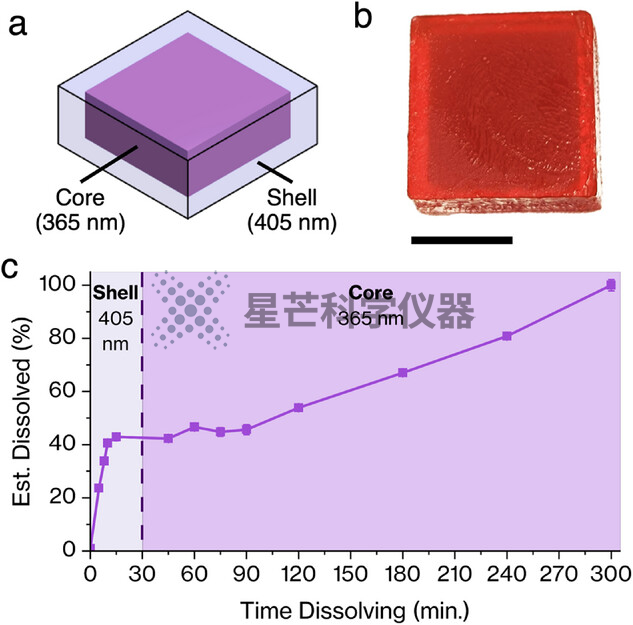
a)用于验证溶解速率可控性的核 – 壳样品立方体示意图,外壳为 405 nm 光打印的可溶解层,内核为 365 nm 光打印的低溶解性层。b)打印态零件照片,核层与壳层清晰可见(比例尺:1 cm)。c)核 – 壳结构在溶液中的溶解曲线,呈现分段溶解特征:外壳快速溶解,随后紫外光固化内核缓慢溶解。误差棒表示 ±1 标准差(每个样品进行 10 次紫外 – 可见光谱测量,计算误差通常小于图中数据点)。
2.4 复杂几何形状的SSVP打印
SSVP可打印免人工后处理的复杂结构:三部件联动齿轮装配体溶解支撑后可直接运转;含悬伸特征的螺旋晶格结构,内部支撑可通过溶剂完全去除;密集堆叠的纽扣阵列打印后,支撑经专用通道快速溶解分离;义齿基托仅在支撑接触面设计可溶解层,实现快速自动化去除并与人工牙列组装。
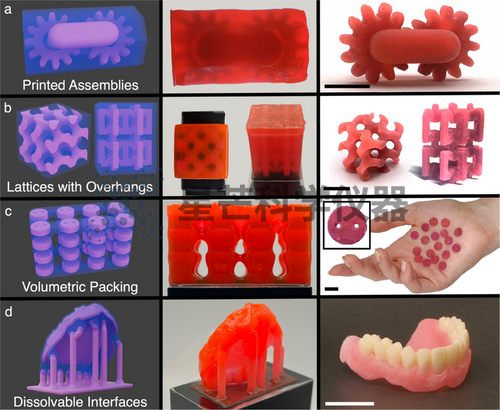
多种复杂几何形状的 SSVP 打印及后处理效果(从左至右依次为:双波长 CAD 模型渲染图、打印态零件、支撑溶解后零件,所有比例尺均为 1 cm)。a)三部件联动的即打即用齿轮装配体(详见补充视频 S1)。b)螺旋晶格与凹面晶格结构,二者均含需要支撑的悬伸特征,支撑材料可从晶格内部的细微通道中溶解去除。c)密集堆叠的纽扣阵列,打印的支撑结构中设计有专用通道,既减少树脂用量,又便于溶剂渗透加速溶解(内插图边长为 1 cm)。d)打印的义齿基托及组装后的义齿模型,该零件仅在支撑与基托的接触面设计可溶解层,实现支撑的快速自动化溶剂去除;人工牙列通过商用树脂在另一台光固化打印机单独打印,最终与 SSVP 打印的基托组装成型。
当前技术局限在于高精度精细结构打印能力不足,但已能稳定制造400μm宽通道(1mm长度)和300-400μm薄壁结构。热处理与溶解过程会导致±3%-6%的各向异性尺寸变化,未来可通过优化化学体系、提升光强输出等方式,进一步提高打印精度与速度。
3 结论
其他前沿技术
联系我们


 扫码加微信咨询