NEWS
03
2026-06
理解硅酮弹性体的固化与粘合,打造更坚固的柔性器件
硅酮弹性体凭借柔韧性、生物相容性、热稳定性和化学惰性,已成为生物医学器件、柔性机器人、再生医学支架等领域的核心材料。其固化过程中的溶胶 – 凝胶转变特性,支持模塑成型、直接墨水书写(DIW)3D 打印等多种制造工艺,但界面粘合强度控制(尤其在变温工况下)长期以来是制约器件性能升级的关键瓶颈。当前,生物医用材料 3D 打印与检测技术正快速发展,星芒科学仪器作为专注该领域的高科技企业,深耕 3D 打印底层技术创新,为生物医药及医疗器械研发企业、生物医学研究机构提供涵盖实验仪器、加工设备、试剂耗材及定制化加工服务的全链条解决方案,产品体系全面覆盖再生医学、生物材料、医疗器械、医工交叉等核心研究方向,与行业技术发展趋势高度契合。本文提出基于无量纲反应坐标的粘合调控框架,为柔性器件制造提供实用指导,也为相关领域的技术转化与产业应用提供参考。
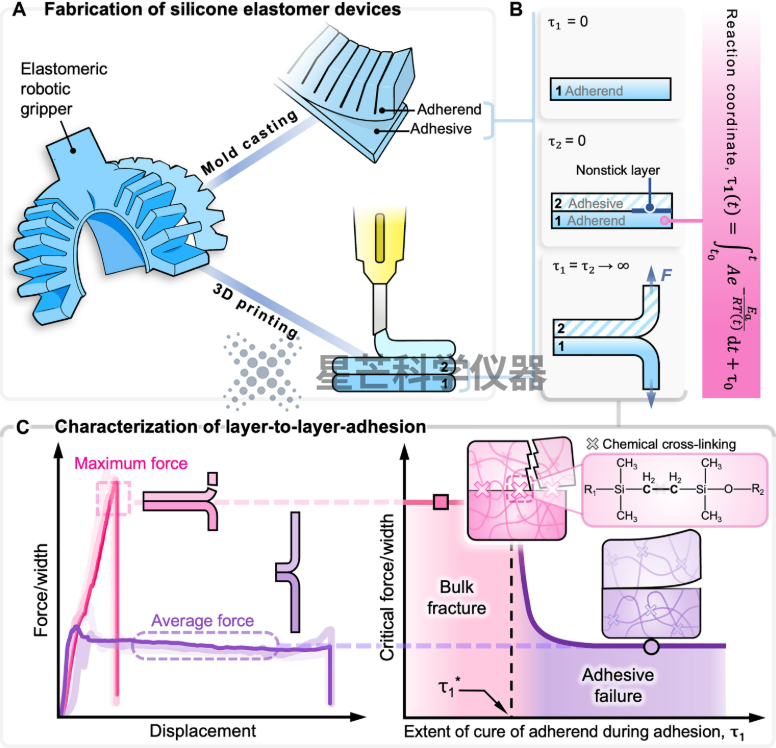
图 1. 硅酮弹性体层间粘合强度与固化程度的关系研究
(A)硅酮弹性体器件通常通过模塑成型或 3D 打印制备。在这些工艺中,用于制造柔性器件部件的材料(液态预聚物状态)同时充当粘合剂 —— 模塑成型时用于组装部件,或在逐层直接墨水书写(DIW)过程中用于与前一层粘合。(B)本研究通过量化粘合剂涂覆时被粘物(第一层)的反应坐标(固化程度)与临界剥离力的关系,探究被粘物与粘合剂(第二层)的界面粘合强度;两层完全固化(τ₁、τ₂→∞)后进行 T 型剥离测试。(C)T 型剥离测试获得的单位宽度力值数据示例。发生本体断裂的样本在断裂前达到最大力值,而发生粘合失效的样本沿界面剥离,其界面分层所需的临界剥离力由稳态剥离过程中的平台段定义。最大力值和稳态剥离平均力值分别用于量化本体断裂和粘合失效的强度。存在临界反应坐标 τ₁*,此处失效模式从本体断裂转变为粘合失效。
行业背景与核心挑战
在生物医学、柔性制造等领域,硅酮弹性体的独特性能使其具备不可替代性:生物相容性满足植入式医疗器械的长期使用要求,低表面能适配防污涂层与生物粘附控制,柔韧性支撑柔性机器人的安全交互与医疗器械的人体适配性,热稳定性保障精密制造中的尺寸精度。然而,行业普遍面临制造痛点:双组分铂催化硅酮弹性体在模塑成型时,脱模后组装的部件易因界面粘合不足发生分层;3D 打印技术虽提升了复杂结构(如个性化医疗器械、组织工程支架)的制造灵活性,但层间弱粘合导致器件机械性能无法充分释放,例如气压致动器、柔性传感器等产品常因界面失效过早损坏。
传统解决方案存在明显局限:等离子体处理对部分商用硅酮弹性体效果有限,化学改性可能破坏生物相容性,整体式制造工艺难以适配复杂结构设计。研究证实,粘合失效的核心原因在于部件固化程度管控失衡 —— 粘合前过度固化会导致界面共价键形成不足,仅靠范德华力维持结合,而现有技术缺乏适用于变温工况的统一调控标准,无法满足生物医药、柔性制造领域对产品可靠性的严苛要求。这一行业痛点,也正是星芒科学仪器等技术服务企业的核心发力方向,通过先进设备与定制化方案,助力科研机构与企业突破制造瓶颈。
关键研究框架与实验设计
无量纲反应坐标调控体系
针对行业共性问题,本研究构建了无量纲反应坐标 τ 体系,将硅酮弹性体的固化程度量化为整合时间与温度的核心参数。该坐标以凝胶化时间(储能模量 G’ 超过损耗模量 G” 的临界时间,对应 τ=1)为基准,通过动态模量归一化处理,使不同温度条件下的固化反应呈现自相似性。结合阿伦尼乌斯方程,可通过数值计算精准获取任意时变温度工况下的 τ 值,为跨工艺、跨场景的粘合调控提供统一标准,这一技术突破也为相关仪器设备的升级优化提供了理论支撑。
实验验证方案
本研究通过多维度实验验证调控框架的有效性,核心方案如下:
T 型剥离测试:选取 Ecoflex 00-30 和 Dragon Skin 30 两种主流硅酮弹性体,制备双层粘合样本,改变粘合剂涂覆时被粘物的反应坐标 τ₁,测试固化后的临界剥离力,明确本体断裂(材料内部失效)与粘合失效(界面分层)的转化规律。
厚度影响分析:设计 1.5mm、2.5mm、4.0mm 三种厚度样本,结合有限元模拟,探究厚度对失效模式转变的影响,为不同尺寸器件的制造提供参数参考。
变温固化验证:在时变高温环境下制备样本,验证反应坐标 τ 对失效模式的预测能力,适配工业生产中的加速固化工艺需求。
应用场景测试:将调控框架应用于气压网络致动器制造与 3D 打印结构成型,测试器件性能提升效果,为技术转化提供实践依据。
核心研究发现与技术价值
失效模式转变规律
实验明确了两种主流硅酮弹性体的临界反应坐标 τ₁*:Ecoflex 00-30 的 τ₁*≈0.82,Dragon Skin 30 的 τ₁*≈3.13。当 τ₁<τ₁时,界面共价键密度高,样本呈整体式本体断裂;当 τ₁>τ₁时,界面仅靠物理作用维持结合,易发生分层失效。室温条件下,Ecoflex 00-30 固化超过 1 小时后,粘合失效风险显著上升,这一具体参数可为制造流程优化提供直接指导,也为相关加工服务的标准化提供了数据支撑。
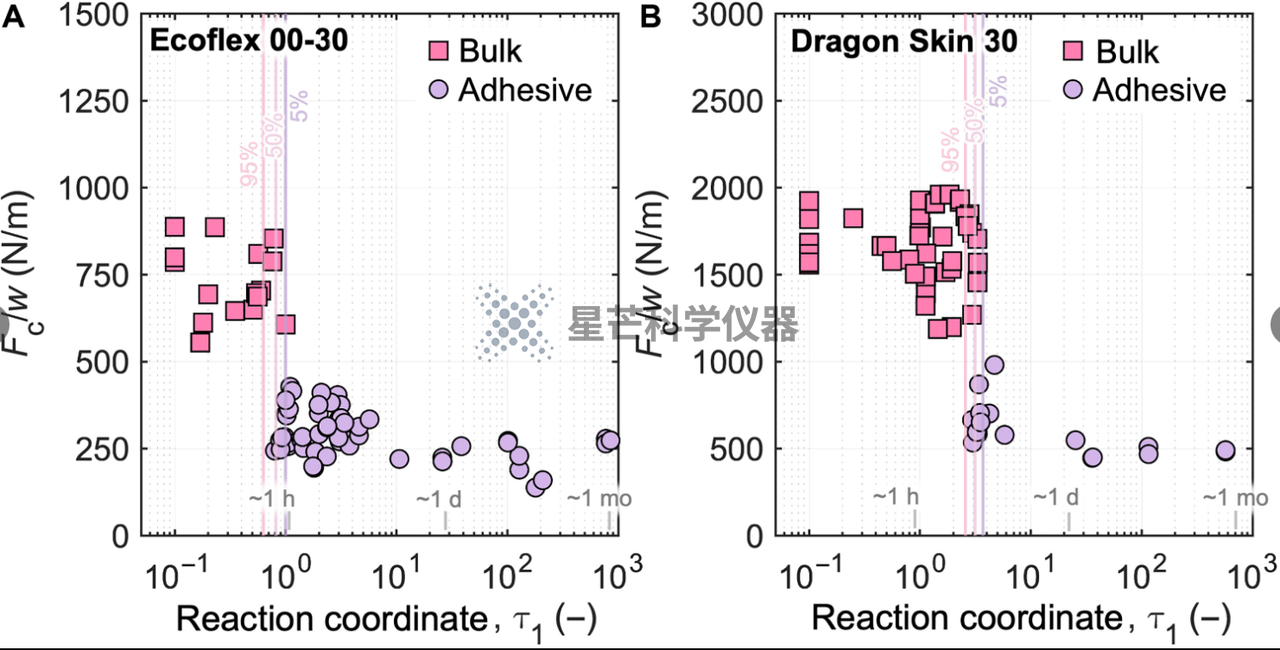
图 2. 临界剥离力与反应坐标的关系
(A)Ecoflex 00-30 和(B)Dragon Skin 30 的临界剥离力 Fc 随 τ₁的变化曲线。图中包含每种弹性体在室温(23°C)下反应坐标对应的固化时间尺度。图中突出显示了本体断裂发生概率为 95%、50% 和 5% 的区域。50% 概率对应的 τ₁值定义为转变反应坐标 τ₁*,Ecoflex 00-30 和 Dragon Skin 30 的 τ₁* 分别为 0.82 和 3.13(表 S2)。样本剥离臂的平均厚度:Ecoflex 00-30 为 2.46 mm(标准差 = 0.19,n=71),Dragon Skin 30 为 2.43 mm(标准差 = 0.16,n=54)。
厚度与粘合能特性
研究发现,本体断裂的临界剥离力与样本厚度成正比,但粘合能本身与厚度无关,稳定区域的粘合能约为 1000 J/m²,远高于完全固化硅酮界面的典型值(0.1 J/m²),这一差异源于预聚物分子的界面扩散与交联缠结作用。此外,薄样本(1.5mm)的 τ₁延迟至 3.5 左右,而 2.5mm 和 4.0mm 样本的 τ₁稳定在 0.8 附近,这一规律为不同尺寸器件的工艺参数设计提供了精准参考。
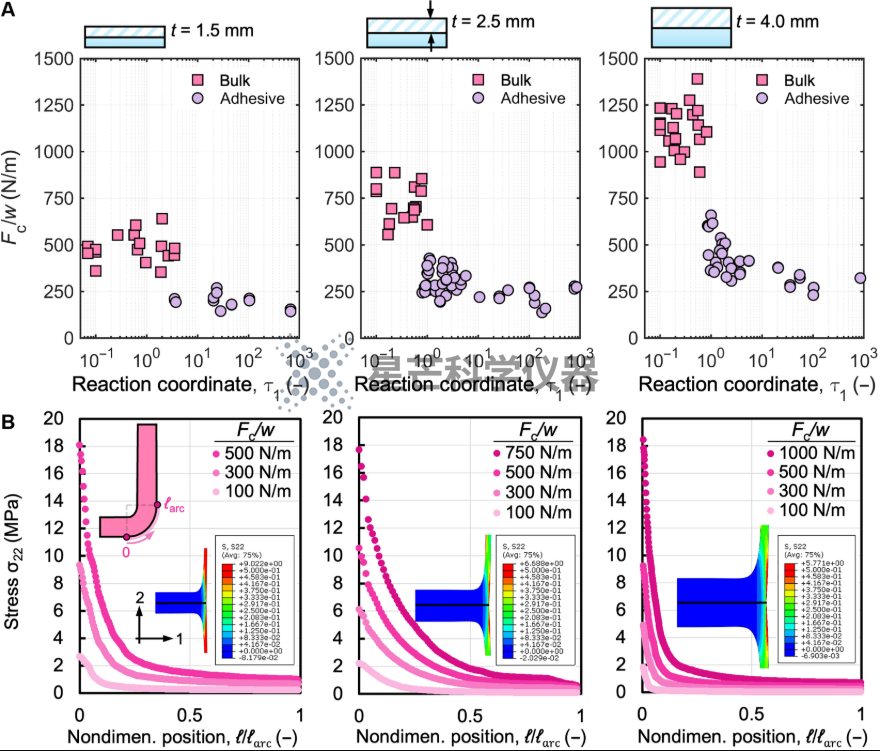
图 3. 样本厚度对 T 型剥离测试结果的影响
(A)Ecoflex 00-30 样本在目标厚度为 1.5 mm(平均值 = 1.55 mm,标准差 = 0.15,n=32)、2.5 mm(平均值 = 2.46 mm,标准差 = 0.19,n=71)和 4.0 mm(平均值 = 3.81 mm,标准差 = 0.19,n=56)时的失效临界剥离力。(B)有限元分析结果表明,所有三种厚度样本的本体断裂均发生在界面处真实应力达到材料真实拉伸强度时。插图为有限元模拟,展示了三种厚度样本在相同力作用下的应力集中程度。
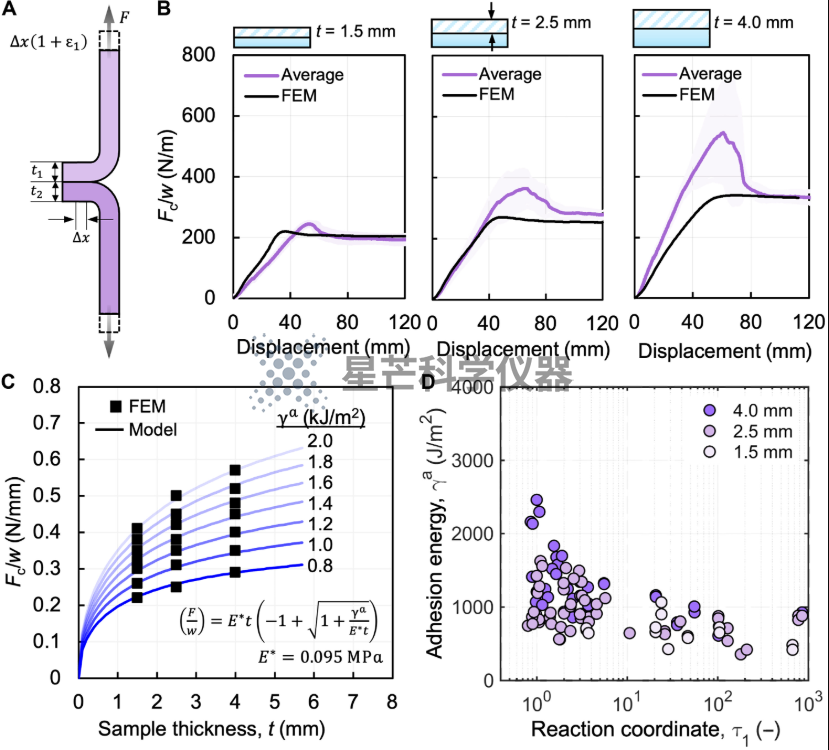
图 4. 厚度对粘合能的影响
A)T 型剥离样本分层示意图及相关变量。(B)基于三个 Ecoflex 00-30 样本的平均数据校准有限元模型,阴影区域表示 95% 置信区间。(C)利用校准后的有限元模型,通过将简化公式 6(假设 t₁ = t₂ = t)拟合到 1.5 mm、2.5 mm 和 4.0 mm 厚度的有限元模拟力值,确定有效模量 E*。(D)基于公式 6(含 E*)和实验力值计算的三种厚度样本的粘合能,结果表明所有厚度的粘合能相近。
变温工况适配性
即使在炉温波动的时变加热场景中,反应坐标仍能准确预测失效模式,打破了传统技术仅适用于等温条件的局限,为高温加速固化工艺的规模化应用提供了保障,这也与星芒科学仪器等企业的设备研发方向高度契合,助力提升制造效率与产品一致性。
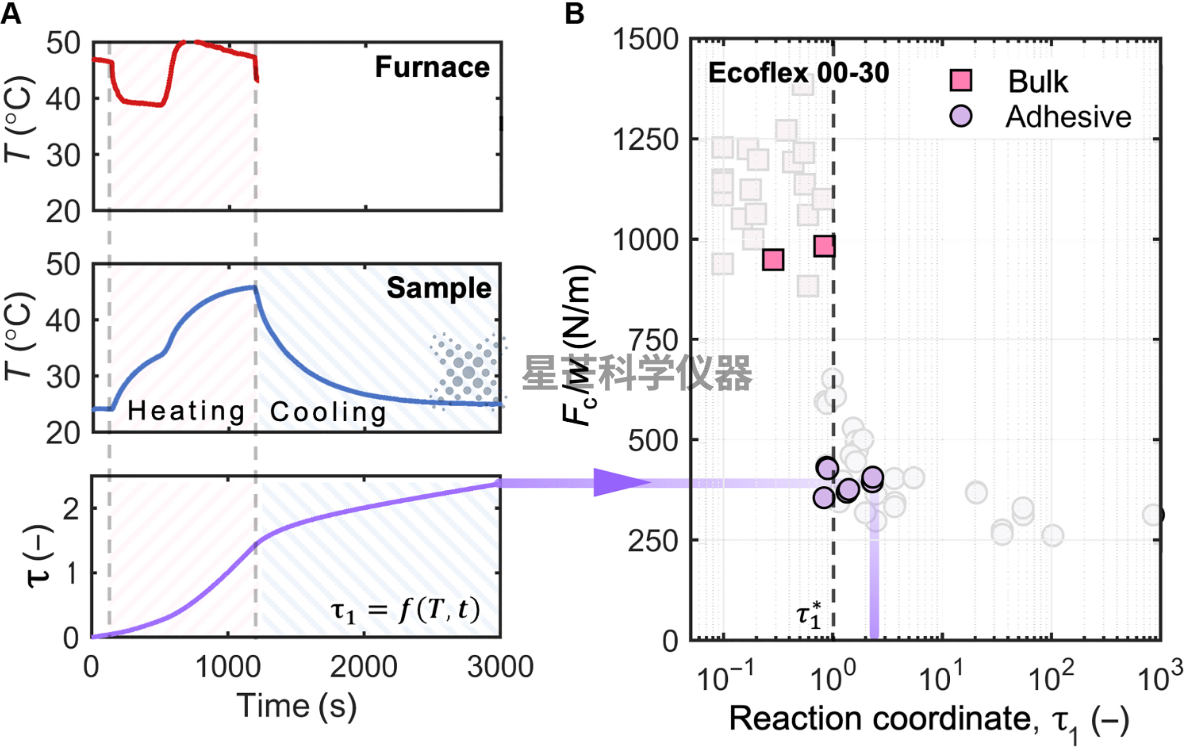
图 5. 基于反应坐标验证时变温度固化对失效模式的影响
(A)炉体实时温度曲线(上图)和炉中加热样本的实时温度曲线(中图)示例。下图展示了计算得到的反应坐标随时间和温度的变化。样本在 t=130 s 时放入预热炉中,t=1200 s 时取出,冷却至室温;t=3000 s 时涂覆预聚物第二层,制备 τ₁=2.5 的 T 型剥离样本。(B)对 9 个经高温固化的 Ecoflex 00-30 样本进行 T 型剥离测试,将测得的 Fc 与预测 τ₁值作图。炉中固化样本的结果叠加到图 3A 的数据上,验证了通过反应坐标一致预测失效模式的能力。
器件性能显著提升
气压致动器优化:在最佳粘合窗口(1<τ₁<τ₁*)内组装的器件,失效前曲率提升 50%,失效模式从界面分层转变为主体材料断裂,耐压性能与使用寿命显著增强。
3D 打印层间强化:通过调控层间打印间隔时间控制 τ₁值,使硅酮弹性体打印部件的层间粘合强度提升 200% 以上,为复杂结构(如组织工程支架、个性化假体)的 3D 打印制造提供了关键技术支撑。
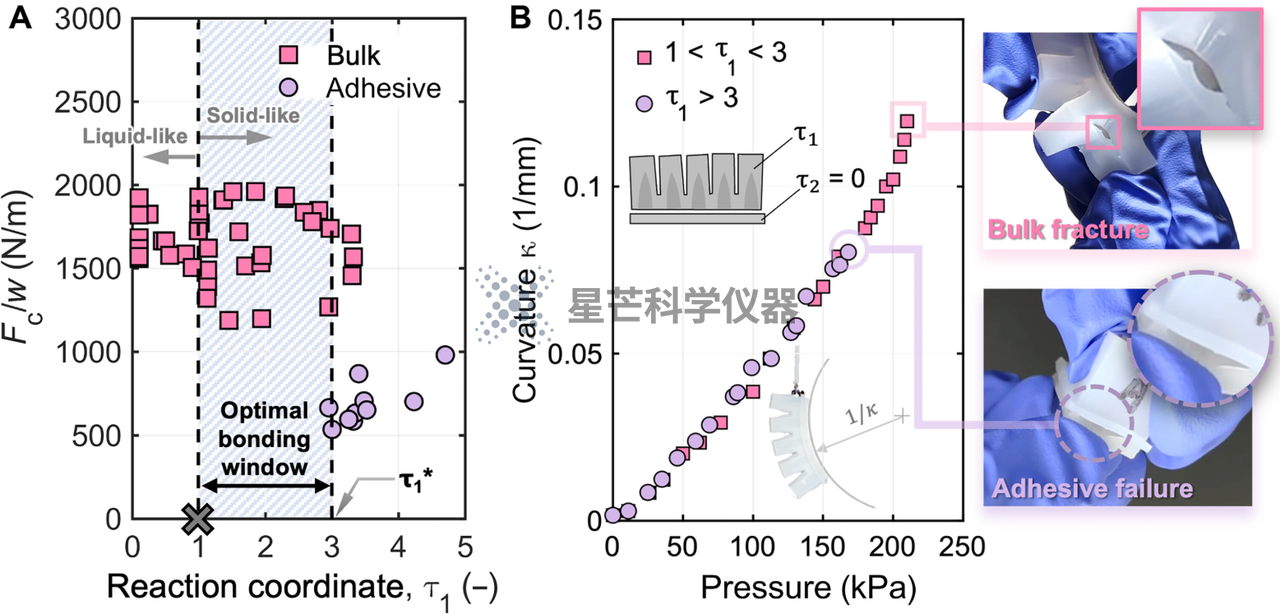
图 6. 制备不同粘合强度的气压网络致动器
(A)Dragon Skin 30 的最佳粘合窗口(1 < τ₁ < τ₁*)以蓝色突出显示,该窗口内材料既表现出固态特性可脱模,又能实现强粘合。(B)在最佳粘合窗口内或 τ₁之外制备气压网络致动器并加压测试。结果表明,最佳粘合窗口内制备的致动器能承受更高压力和曲率,失效发生在致动器主体内部;而 τ₁之外制备的致动器发生界面分层失效。
行业应用与未来展望
本研究提出的调控框架无需化学改性材料,即可实现多制造工艺的粘合强度精准调控,具有广泛的行业适用性:在模塑成型领域,可通过控制部件脱模与组装时间,提升柔性医疗器械、密封件的可靠性;在 3D 打印领域,为硅酮弹性体的高精度、高强度制造提供参数优化方案,推动再生医学、生物材料等领域的技术升级。
当前,生物医用材料 3D 打印与检测技术正处于快速发展期,星芒科学仪器等专注于该领域的企业,通过提供先进实验仪器、加工设备与定制化服务,成为连接科研创新与产业应用的重要桥梁。未来,随着调控框架与制造设备的深度融合,有望实现柔性器件制造的全流程精准控制;同时,可进一步拓展至更快应变率场景的 τ₁* 表征,开发结合厚度因素的预测模型,满足医工交叉领域的复杂需求。
星芒科学仪器始终聚焦生物医用材料 3D 打印与检测技术创新,其产品体系与服务方案全面覆盖再生医学、生物材料、医疗器械等核心领域,为科研机构与企业提供全链条支持。相信随着技术的持续突破与产业的深度融合,将推动柔性器件制造行业迈入精准化、高效化发展新阶段,为生物医药、机器人等领域的创新应用提供更坚实的技术支撑。
如需了解相关技术转化与设备应用方案,可关注星芒科学仪器的专业服务与产品动态。
其他前沿技术
联系我们


 扫码加微信咨询